magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
A formázástól a betöltésig: Hat ellenőrzőpont az üvegpalackok ellenőrzésében
Az üvegpalackok könnyen meghibásodhatnak. Hajszálrepedés a nyakon. A száj belsejében található chip, amely csak akkor válik láthatóvá, ha egy záróelemet felhelyeznek. Egy varrat, amely árnyéknak tűnik, amíg az üveget egy világítódobozhoz nem tartják. Az ilyen hibák észrevétlenül hagyhatják el az alakítósort, és csak később, a töltés vagy a csomagolás szakaszában válnak nyilvánvalóvá, amikor a javítás költségesebb.
E szakaszok között nem egyetlen ellenőrzés áll, hanem a gyártási és csomagolási útvonal mentén elhelyezett ellenőrzések sorozata. Minden csekknek más a célja. A következő sorrend a HYT Packagingnél alkalmazott ellenőrzési folyamatot és az üvegtartály-gyártók általános minőség-ellenőrzési gyakorlatát tükrözi: kézi szemrevételezés, automatikus gépi ellenőrzés, fény segítségével végzett vizsgálat, szilárdság- és teljesítményvizsgálat, csomagolás előtti ellenőrzés, valamint a csomagolt kartondobozok szállítás előtti újraellenőrzése.
A sorrend legalább annyira számít, mint az egyéni ellenőrzések. A megjelenés és a méretellenőrzés a palackok gyártása közben történik; szilárdsági vizsgálatot végeznek mintákon; a díszítést felületkezelés után értékeljük; és a kartonok ellenőrzésére a palackok becsomagolása után kerül sor. Egy palack áthaladhat az egyik szakaszon, és meghibásodhat a másikon, ezért nem szabad kihagyni az ellenőrzést, feltételezve, hogy egy későbbi ellenőrzés minden kihagyott hibát azonosít.
Az elfogadási kritériumok a minőségellenőrzési rendszer lényeges részét képezik. Az érintett feleknek meg kell állapodniuk abban, hogy ki határozza meg a kritériumokat, milyen tűréseket alkalmaznak, és melyik jóváhagyott minta szolgál referenciaként. A legtöbb projekt esetében ezeket a követelményeket dokumentálni kell a rendelési specifikációkban a szerszámozás és a gyártás megkezdése előtt. A későbbi változtatások növelhetik a fejlesztési költségeket és befolyásolhatják a szállítási ütemezést.
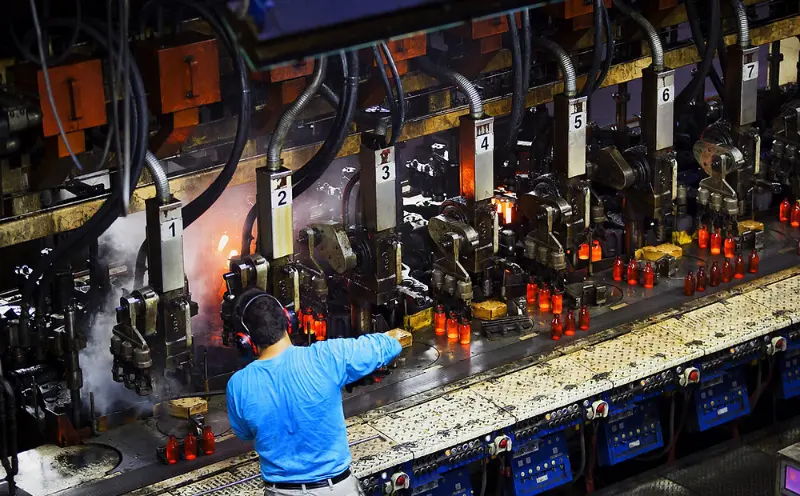 1. Kézi ellenőrzés
Edzett szemek, még mindig a gépek mellett dolgoznak
A kézi ellenőrzés továbbra is fontos része az üvegpalack minőség-ellenőrzésének. Még a kamerás ellenőrző rendszerekkel és lézeres műszerekkel felszerelt gyárakban is az ellenőrök a szállítószalag végén egyenként vizsgálják meg a palackokat. Egyes hibák a rögzített észlelési szabályok révén nehezen azonosíthatók, beleértve a csak bizonyos szögekben látható karcolásokat, kissé egyenetlen vállakat és nem teljesen eltávolított penészvarratokat.
Az ellenőrzés öt fő területre összpontosít: a szájra, a nyakra, a vállra, a testre és az alapra. Minden területnek más-más lehetséges hibája van. A nem kerek száj megakadályozhatja a záróelem megfelelő illeszkedését. A nyak körüli forgács töltés közben repedéssé fejlődhet. A deformálódott alap instabillá teheti a palackot a raklapon vagy a töltősor bemeneténél. Az ellenőrök felmérik, hogy minden palack megfelel-e a specifikációjában meghatározott fizikai és funkcionális követelményeknek.
A kézi ellenőrzés olyan szintű megítélést is biztosít, amelyet az automatizált berendezések nem tudnak teljesen helyettesíteni. A tapasztalt ellenőrök, akik az idő múlásával azonos palackkialakítással dolgoznak, felismerhetik a változásokat, mielőtt azok megjelennének az elutasítási statisztikákban. Ezek közé tartozhatnak az üvegen keresztüli fényáteresztés különbségei, a kezelési jellemzők eltérései vagy a váll alakjának finom változásai. Az ilyen megfigyelések nem mindig jelennek meg egy formális ellenőrzési tervben, de segíthetnek azonosítani a fejlődő termelési problémákat.
Ez a szakasz segít annak ellenőrzésében is, hogy az írott specifikációk megfelelnek-e a kész palackok tényleges megjelenésének. Egy rajz meghatározhatja a chip elfogadható méretét, de nem tudja teljes mértékben bemutatni, hogy a chip mennyire lesz látható a kész palackon. Az ellenőrök és az ügyfelek ezt hatékonyabban tudják értékelni a fizikai minták együttes vizsgálatával és az egyeztetett megjelenési szabványok megerősítésével.
Amit megfog:Látható megjelenési és gyártási hibák, a jóváhagyott minta és az elfogadott termékspecifikációk alapján értékelve.
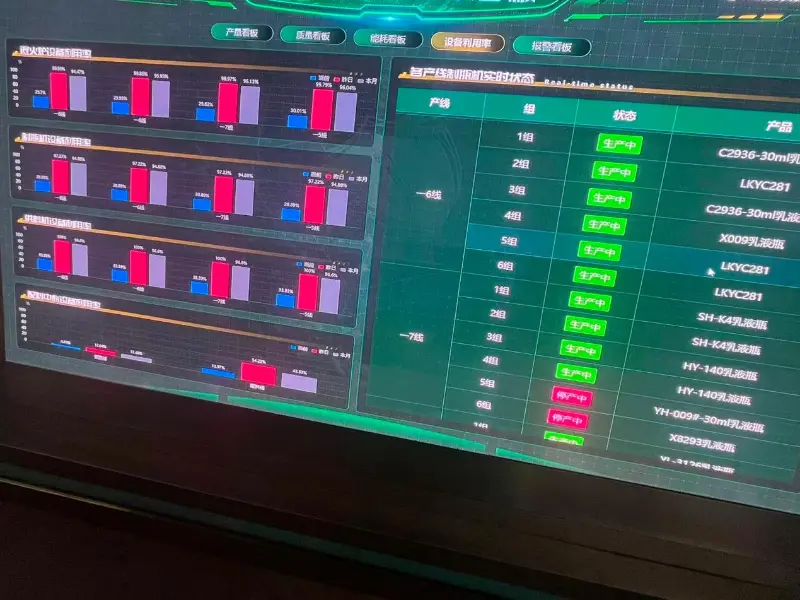
2. Automatikus gépellenőrzés
Következetesség a vonal sebességénél
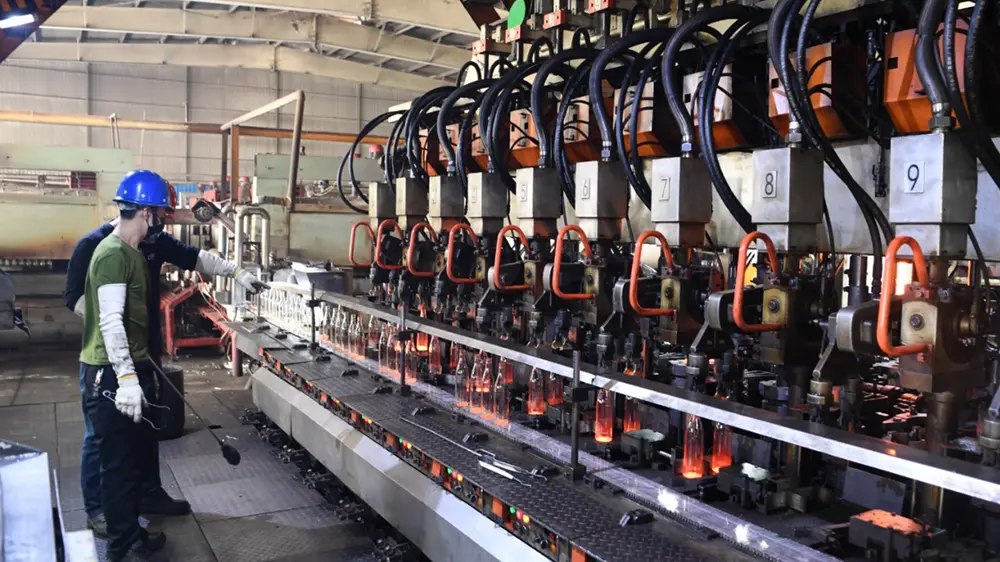
Ahol a kézi ellenőrzés emberi megítélést ad, az automatikus gépi ellenőrzés ismételhetőséget biztosít. A kamera- és érzékelőállomások megvizsgálják azokat a jellemzőket, amelyekhez konfigurálták őket, beleértve a mérettűréseket, a szájfelületet, az oldalfal- és alaphibákat, a repedéseket és az alakzati egyenetlenségeket. Minden egyes palackot ugyanazon észlelési küszöb alapján értékelnek a gyártási folyamat során.
A hibás palackokat általában automatikusan elutasítják, és eltérítik a szállítószalagtól, mielőtt a következő gyártási szakaszba lépnének. Ez segít megakadályozni, hogy a hibás üvegtartályok a csomagolási területre kerüljenek, ahol a repedt palack károsíthatja a szomszédos palackokat és a környező kartondobozt.
Az ellenőrző gép észlelési képessége azonban az érzékelőitől, algoritmusaitól és konfigurációjától függ. A meghatározott észlelési paramétereken kívüli hiba áthaladhat a rendszeren, míg a túl szigorú beállítások szükségtelen elutasításokat eredményezhetnek. Emiatt a gépi ellenőrzés leginkább ellenőrzött átvizsgálási folyamatként értendő, nem pedig annak biztosítékaként, hogy minden lehetséges hibát azonosítanak.
A gyártósorok több ellenőrző állomást is használhatnak a palackok különböző jellemzőinek lefedésére. Kombinált hatékonyságuk továbbra is a berendezés képességétől, az észlelési érzékenységtől és a vonal konfigurációjától függ. Ennek eredményeként két hasonló vizsgálati eljárást alkalmazó gyár eltérő észlelési és elutasítási eredményeket érhet el.
Amit megfog:Méret- és szerkezeti hibák gyártási sebességnél, előre meghatározott gépészlelési küszöbértékek alapján értékelve.
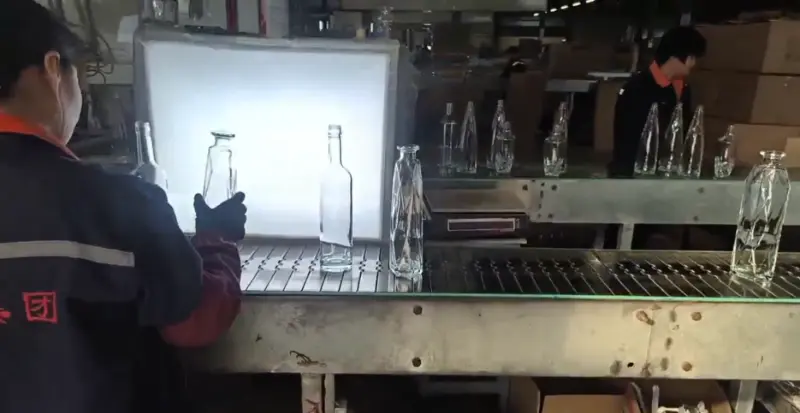
3. Fénnyel segített szemrevételezés
Mit tesz láthatóvá egy világítódoboz
Egyes üveghibák könnyebben felismerhetők szabályozott világítás mellett. Ha egy átlátszó palackot világos háttér előtt tartanak, akkor a szokásos gyári világítás mellett nehezen észrevehető jellemzők jobban láthatóvá válnak. Ide tartoznak az üvegfalon belüli buborékok, kövek és idegen zárványok, az alapból kinyúló finom repedések, az üveg egyenetlen eloszlása és a felület hullámossága, amelyek befolyásolhatják a kész palack megjelenését.
Az ellenőrzési módszer jól bevált, de az elfogadási kritériumokat a tervezett alkalmazásnak megfelelően meg kell határozni. A buborék mérete, mennyisége, helye, a beillesztés típusa és a láthatósági küszöbök projektenként változhatnak. Például az átlátszón észrevehető hibáküveg italos üvegkevésbé szembetűnő lehet a festékszóróval, cukormázzal vagy gravírozott díszítéssel ellátott palackokon.
A fénnyel segített ellenőrzésnek is vannak korlátai. Az üvegfal mélyén található vagy a látószöggel párhuzamosan elhelyezkedő hibák továbbra is nehezen észlelhetők. További gépellenőrzésre vagy roncsolásos mintavizsgálatra lehet szükség, ha ezek a hibák különös kockázatot jelentenek.
Emiatt az elfogadási kritériumoknak azon kell alapulniuk, amit az ellenőrzési módszer ténylegesen ellenőrizni tud, nem pedig a tökéletes átláthatóság irreális elvárásán. A szemrevételezéssel következetesen nem ellenőrizhető követelmény nézeteltérések forrása lehet a termék átvétele során.
Amit megfog:Tisztaság, átlátszóság, belső zárványok és felületminőség, ellenőrzött megvilágítás mellett, dokumentált határértékek alapján.
4. Erő- és teljesítményteszt
Hogy a palack túléli-e azt, ami a megtöltés után történik
A megjelenés csak egy része az üvegpalack minőségének. A megfelelőnek tűnő, de a fedőfej alatt, a pasztőröző belsejében vagy a halmozott tok alján meghibásodott palack továbbra sem alkalmas a tervezett alkalmazásra. A teljesítményteszt segít ezeknek a kockázatoknak az értékelésében, mielőtt a termékek elérnék a töltési és elosztási szakaszt.
A vizsgálat során egy meghatározott mintát meghatározott mechanikai terhelésnek, belső nyomásnak vagy hőmérséklet-változásnak kell kitenni. Az eredményeket ezután összehasonlítják a palack kialakítására és tervezett felhasználására megállapított elfogadási kritériumokkal.
Négy tesztelési kategória számos általános követelményt lefed, bár további módszerek is szerepelhetnek, ha az alkalmazás ezt kéri.
| Vizsgálati módszer | Mit mér a teszt |
|---|---|
| Függőleges terhelés vagy tömörítés tesztelése | Mekkora lefelé irányuló erőt képes ellenállni a palack meghatározott vizsgálati körülmények között. |
| Belső nyomásvizsgálat | Belső nyomással szembeni ellenállás, különösen a nyomás alatti tartalom tárolására szánt palackoknál. |
| Hősokk-tesztelés | Ellenáll a gyors hőmérséklet-változásoknak meghatározott vizsgálati körülmények között. |
| Egyéb meghatározott teljesítménytesztek | A megrendelésben meghatározott további mechanikai vagy alkalmazás-specifikus követelmények. |
A vizsgálati módszerek kiválasztása a palack kialakításától, az üveg specifikációitól, a tervezett alkalmazástól és az alkalmazandó elfogadási kritériumoktól függ. Nem minden palackhoz szükséges ugyanaz a tesztkombináció.
A vizsgálati eredmények a vizsgált mintákra vonatkoznak, nem pedig automatikusan hitelesítik a gyártási tétel minden palackját. A minta mérete és kiválasztása a vizsgálati módszer fontos része. Az áthaladó minta információt nyújt a gyártási folyamatról és a vizsgált termékekről, de nem értelmezhető annak bizonyítékaként, hogy a tétel minden egységét egyedileg tesztelték. A vizsgálati jegyzőkönyvnek ezért azonosítania kell a mintát és a vizsgálat elvégzésének körülményeit.
 Szintén fontos megkülönböztetni a szilárdsági vizsgálatot a keménységméréstől. Ezek a módszerek különböző berendezéseket használnak, és különböző tulajdonságokat értékelnek. A keménységi eredmény nem helyettesítheti a mechanikai szilárdsági vizsgálatot, és a vizsgálati jelentéseknek meg kell határozniuk a ténylegesen alkalmazott módszert.
Amit megfog:Mechanikai és termikus teljesítménnyel kapcsolatos problémák, meghatározott mintákon az alkalmazás-specifikus vizsgálati kritériumok alapján mérve.
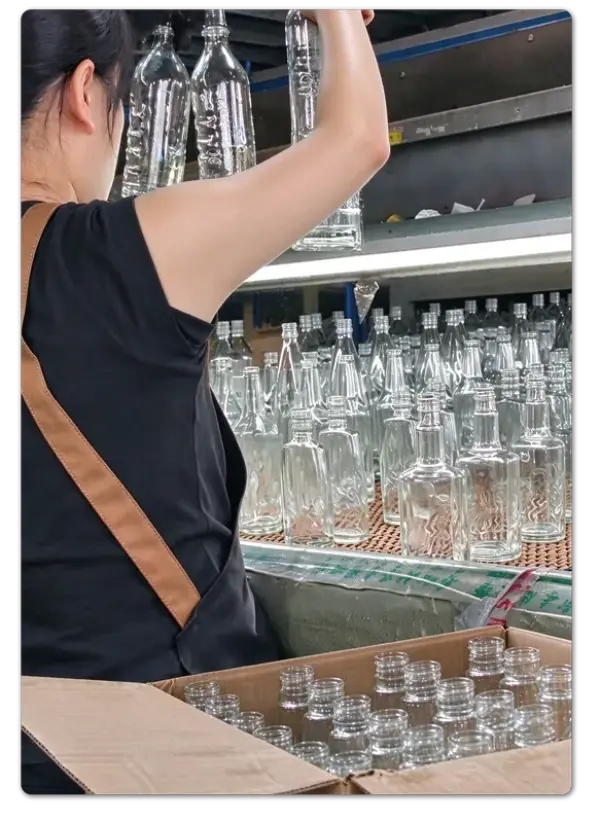
5. Csomagolás előtti ellenőrzés
Az utolsó pillantás a kartondoboz bezárása előtt
A csomagolás a gyártási folyamatban közel van az egyirányú ajtóhoz. Miután a palackokat megszámolták, elrendezték, védték és a kartondobozba zárták, a hiba azonosítása bonyolultabbá válik. Előfordulhat, hogy újra fel kell nyitni a kartonokat, egyeztetni kell a mennyiségeket, és újjá kell építeni a raklapokat. A csomagolás előtti ellenőrzés segít megelőzni, hogy a nem megfelelő termékek ebbe a szakaszba kerüljenek.
Az ellenőrzés kiterjed a megjelenésre, a termékleírásokra, a mennyiségre és adott esetben a felületdíszítés minőségére.
A díszített üvegpalackok esetében az ellenőrző lista további elemeket tartalmaz:
- A logó pozíciója és a nyomtatás regisztrációja
- Színkonzisztencia a gyártás során
- A bevonat megjelenése és fedettsége
- Felületi dekorációs minőség
- Egyéb dekorációs specifikációk megegyeztek a megrendeléssel
A díszítés fontos része az ellenőrzési folyamatnak, mert a jóváhagyott tervnek és a minőségi kritériumoknak meg kell felelniük. A nyomtatást, a cukormázolást, a permetezést és a gravírozást általában a termékfejlesztés során határozzák meg. Amint egy felületkezelés a jóváhagyott terv részévé válik, megjelenését és az alkalmazható tűréseket is bele kell foglalni az elfogadási kritériumok közé.
A vizuálisan jóváhagyott, de írásos tűréshatárral nem rendelkező dekorációs hivatkozás a végső ellenőrzés során nézeteltérések forrásává válhat. A szín, a helyzet, a lefedettség és az elfogadható megjelenés előzetes dokumentálása konzisztensebbé teszi az ellenőrzési folyamatot.
Maga a csomagolás is az ellenőrzés része. Az elválasztók, a védőbetétek és a kartondoboz-konfigurációk meghatározzák, hogy a palackok mennyire védettek a mozgás és a palack érintkezés ellen a szállítás során. A csomagolóasztalnál végzett ellenőrzésen átesett kartondoboz továbbra is ki van téve a szállítási sérüléseknek, ha belső elrendezése nem nyújt megfelelő védelmet.
Amit megfog:Termékmegfelelőség, dekoráció minősége, mennyisége és csomagolási készenléte a kartondobozok lezárása előtt.
6. Szállítás előtti ellenőrzés
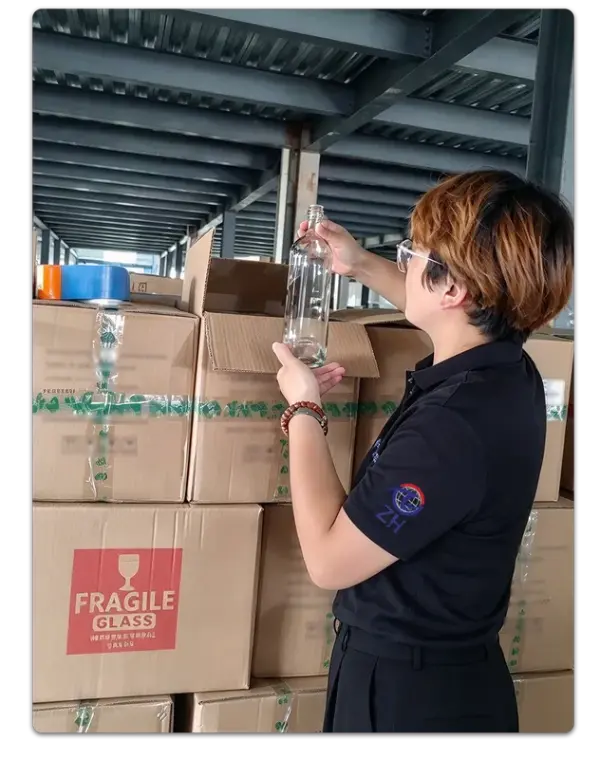 A doboz újbóli kinyitása a doboz ellenőrzéséhez
A szállítás előtti ellenőrzés egy második lehetőséget kínál a korábbi minőségellenőrzéseken már átesett termékek vizsgálatára. A kiválasztott kartondobozokat az egyeztetett mintavételi terv szerint nyitják ki. A benne lévő palackokat újraellenőrzik a megjelenés, a látható hibák, a termékleírások és a dekoráció minősége szempontjából. Az ellenőrök megvizsgálják a csomagolási elrendezést is, hogy megbizonyosodjanak arról, hogy a palackok megfelelően vannak elhelyezve és védettek.
Ez az a vizsgálati szakasz, amely a termékeket a tényleges szállítási állapotukban értékeli, nem pedig az eredeti gyártási állapotukban. Képes azonosítani a kezelési sérüléseket, a csomagolási hibákat és a rakodással kapcsolatos problémákat, amelyek a korábbi gyártásellenőrzések során nem léteztek.
A kinyitott kartondobozok száma a rendelési követelményektől, a szállítmány mennyiségétől, a termék értékétől és a megállapodás szerinti mintavételi tervtől függ. A különböző projektek eltérő mintavételi szinteket használhatnak. A lényeg az, hogy az ellenőrzési módszerről és az átvételi kritériumokról előzetesen megállapodjanak, és következetesen alkalmazzák azokat, így a szállítmány jóváhagyását vagy elutasítását dokumentált követelmények támaszthatják alá, nem pedig szubjektív megítélés.
Az eredmény egy további ellenőrzési pont, amikor az áru már be van csomagolva, felcímkézve, egymásra rakva és berakodásra vár.
Amit megfog:Csomagolt termékek és csomagolási feltételek, újraellenőrzés az egyeztetett mintavételi terv alapján berakodás előtt.
Az ellenőrzés fókusza:Szállítás előtt ellenőrizze a kiválasztott csomagolt termékeket, a karton állapotát és a védőcsomagolást.
Hat ellenőrzés, egy rendszer
A töltési vonalat elérő palack hatféle ellenőrzésen esett át
Minden ellenőrzés más kérdésre ad választ. Jól néz ki az üveg? Mérete a tűréshatáron belül van? Optikailag tiszta az üveg? Kibírja-e a tervezett üzemi körülményeket? A dekoráció megfelel a jóváhagyott tervnek? Védve maradt a termék a csomagolás során?
Egyetlen szakasz sem fedi le ezeket a követelményeket, és az ellenőrzési szakaszok nem helyettesíthetik egymást. Mire a palackot lezárják a kartondobozban, a legtöbb gyártási hiba kijavítási lehetősége már elmúlt. Ezért a gyártási folyamatban korábban elvégzett ellenőrzések ugyanolyan fontosak, mint a szállítás előtti végső ellenőrzések.
A rendszer hatékonysága egyértelműen dokumentált elfogadási kritériumoktól függ. Az üvegvizsgálat gyakorlati döntéseket foglal magában az elfogadható buborékméretekkel, a penészvarratok láthatóságával, a felületi hibákkal és a mintán belül megengedett hibás palackok számával kapcsolatban. Ezeket a követelményeket a vevőnek és a szállítónak a gyártás megkezdése előtt meg kell állapodnia, nem pedig a szállítás utáni első alkalommal.
Azok a beszállítók, akik dokumentálják a projekt-specifikus ellenőrzési kritériumokat és megtartják a jóváhagyott referenciamintákat, egységesebb minőségi szabványokat tarthatnak fenn, és csökkenthetik a nézeteltéréseket a termék átvétele során. Testreszabottüveg italos üvegEzek a részletek különösen fontosak, ha a palack alakja, az üveg tisztasága, a felületkezelés és a dekoráció mind a végső specifikáció részét képezi.
Ez az ellenőrzési struktúra nem egy gyártóra jellemző. Az üvegtartály-iparban alkalmazott gyakorlati megközelítést tükrözi: hibák a gyártás különböző szakaszaiban fordulhatnak elő, és a különböző pontokon elhelyezett ellenőrzések segítenek azonosítani azokat a problémákat, amelyeket egyetlen végső ellenőrzés kihagyhat.
A HYT Packaging ezt a többlépcsős ellenőrzési megközelítést követi, az ellenőrzési prioritásokat a palack kialakítása, a gyártási folyamat és a tervezett alkalmazás határozza meg.
Az üvegpalack beszállítót értékelő vásárlók számára nem csupán az a hasznosabb kérdés, hogy hány ellenőrzést hajtanak végre, hanem az, hogy minden ellenőrzésnek vannak-e egyértelmű, dokumentált elfogadási kritériumai. Hat, homályos határértékekkel rendelkező ellenőrzés kevesebb biztosítékot nyújt, mint a meghatározott szabványokkal, meghatározott mintavételi módszerekkel és jóváhagyott referenciamintákkal alátámasztott kisebb számú ellenőrzés.
Kapcsolódó hírek
- Miért a kerámia kakas whiskys palack a tökéletes választás prémium szeszes italok csomagolásához
- Miért kiváló választás a 750 ml-es Arizona Round Glass Spirit Palack prémium szeszesital-csomagoláshoz?
- Új egyedi vodka üvegpalack: HYT-csomagolás egy észak-amerikai szeszes italmárkához
- Miért az 1,75 literes, fogantyús üveg alkoholos kancsó a modern italcsomagolás okos választása?
- A HYT Packaging új, könnyű tűzköves üvegből készült szeszesital-palacksort indít az alacsony szén-dioxid-kibocsátású italmárkák támogatására
- Hogyan emelheti fel az italmárkáját egy hosszú nyakú Bellissima üveg alkoholos palack felső parafával
Hagyj üzenetet
új termékek



Hírek Ajánlások